联系我们:
133 8215 2913
133 8215 2913

真空设备小批量零件机加工对刀具有哪些要求?
真空设备小批量零件机加工对刀具的要求
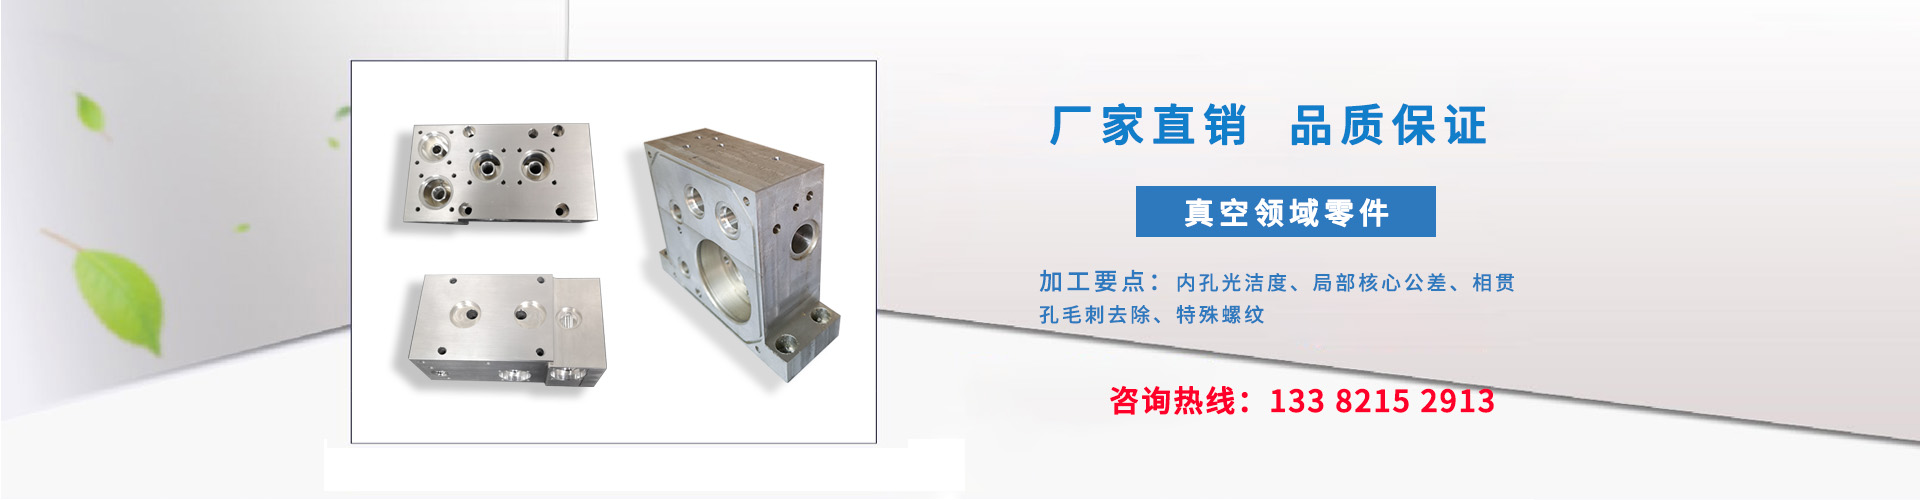
真空设备零件常见材质:304/316L 不锈钢、铝合金 6061/7075、无氧铜、钛合金 TA1/TA2、PEEK、氟塑料、可伐合金;特点是气密性要求高、表面质量严、不允许气孔 / 裂纹 / 毛刺、材料易粘刀;且属于小批量、多品种、频繁换件,刀具选型不能只看切削速度,还要兼顾稳定性、洁净度、无析出,下面分维度说明。
一、刀具基材要求
1. 硬质合金(钨钢)刀具为主
绝大多数不锈钢、钛合金、无氧铜采用超细晶粒硬质合金基体,晶粒 0.2~0.6μm,韧性好、抗崩刃。小批量频繁启停、断续切削多,不能用粗晶粒脆性合金,否则容易崩尖。
- 加工不锈钢、钛:优选超细晶硬质合金,高钴含量(8%~12% Co),抗冲击,抵抗加工硬化。
- 加工铝、无氧铜:中晶粒硬质合金,减少粘刀。
> 不推荐高速钢做精加工,高速钢耐磨性不足,精加工尺寸稳定性差,只适合低速粗加工、简易去毛刺。
2. 避免刀具材质污染工件(真空行业重点)
真空件严禁重金属析出、铁元素污染。
- 加工无氧铜、超高真空(UHV)零件:刀具不能出现掉涂层、剥落,剥落颗粒会残留在工件微孔,后续放气,破坏真空度。
- 严禁使用含铅、镉涂层刀具;刀具材料不能有磁性杂质,超高真空组件尽量选用无磁硬质合金。
二、涂层要求(核心,直接影响粘刀与洁净)
真空件最头疼问题:粘刀、材料撕裂、表面微观凹坑,造成放气率升高。
1. 加工 304/316L 不锈钢
推荐:TiAlN、AlTiN 涂层,高温抗氧化,低摩擦,抑制加工硬化。不建议普通 TiN,TiN 摩擦系数偏高,容易粘不锈钢。精加工优先 AlCrN,耐高温,适合干式 / 微量润滑 MQL。
2. 加工钛合金 TA1/TA2
选用AlTiN、TiSiN,低化学亲和性;禁止含碳涂层,钛高温下会和碳反应生成碳化钛,产生粘刀、工件表面渗碳,渗碳后超高真空环境放气严重。
3. 铝合金、无氧铜
优先DLC 类金刚石涂层,极低摩擦,抗粘刀。无涂层硬质合金也可,但需要锋利刃口;不建议 TiAlN,容易积屑瘤。无氧铜塑性极强,一旦积屑瘤,表面会产生撕裂,微观缺陷会大幅提升出气率。
4. PEEK、PTFE 等工程塑料
无涂层超细晶硬质合金,刃口锋利;涂层反而容易产生微崩,划伤塑料表面。塑料件不能有切削热过高导致的熔融粘刀。
> 关键规则:涂层必须附着力强,不能起皮、掉粉。一旦涂层剥落,微小颗粒嵌入工件,真空烘烤时持续放气,造成真空达不到设计指标。
三、刃口几何参数要求(真空件精加工重中之重)
真空零件对微观表面质量、毛刺要求远高于普通机加工,刃口参数要偏锋利,同时保证强度。
1. 刃口处理
- 精加工刀具必须做微钝化(R0.02~R0.05),不能锋利裸刃(裸刃容易崩刃),钝化不能过大,钝化太大挤压工件产生加工硬化、表面撕裂。
- 无氧铜、铝件:刃口钝化值取偏小值,保证切削是剪切而非挤压。
2. 前角
- 不锈钢、钛:前角 5°~12°,兼顾锋利与刃口强度;前角太小,挤压严重,加工硬化。
- 铝、无氧铜:前角 12°~20°,大前角降低切削阻力,减少粘刀。
3. 后角
后角 8°~15°,防止刀具后刀面摩擦工件,产生表面烧伤。真空件不允许表面烧伤,烧伤区域材料晶粒改变,放气率显著上升。
4. 刀尖 R
- 粗加工:R0.4~R0.8;
- 真空密封面精加工:R0.2~R0.4,更小刀尖圆弧,降低残留刀纹,减少微观凹坑,利于密封。
> 密封面尽量避免大 R,刀纹谷底容易藏油污、碎屑,烘烤放气。
四、刀具结构、排屑要求
1. 槽型选择
- 不锈钢 / 钛:选用断屑槽型,窄槽、强约束,切屑短碎,防止长切屑刮伤工件表面;小批量频繁换件,切屑缠绕会划伤精密密封面。
- 铝、无氧铜:大容屑空间、抛光排屑槽(镜面槽),降低切屑附着,防止积屑瘤。无氧铜塑性极大,长卷屑极易拉伤已加工表面。
2. 齿数(刃数)
小批量,兼顾刚性与排屑:
- 不锈钢、钛合金精加工:2 刃、4 刃立铣刀。2 刃排屑更好;4 刃刚性高适合侧铣。
- 铝、无氧铜:优先 2 刃,大容屑槽,排屑优先。
> 小批量零件经常有薄壁真空腔体、薄法兰,刀具不能径向力过大,避免振纹。振纹会在密封面产生微观沟壑,影响气密性。
五、切削工况配套对刀具的附加要求
1. 冷却润滑适配
真空零件很多要求无油加工(后续除油、烘烤),常采用 MQL 微量润滑或者干切。刀具涂层必须适配干切削高温。不建议大量乳化液,残留油污很难清洗干净,超高真空件会长期放气。
干切工况,刀具必须耐高温涂层,否则快速磨损。
2. 刀具洁净度管理(真空行业特有)
- 新刀具上机前,必须清洗:去除刀具表面切削油、研磨抛光残留蜡、粉尘。
- 不同材质加工刀具分开专用:加工碳钢的刀具,严禁拿来加工不锈钢真空件,会产生铁污染,后续生锈、放气。
> 小批量生产,换工件频繁,容易混用刀具,这条是现场高频出错点。
3. 刀具磨损管控
真空件精加工,刀具磨损阈值要收严:一旦出现微小磨损、崩口、积屑瘤,立刻换刀。普通机加工可以继续加工,真空件磨损后会产生表面撕裂、微观裂纹,后续检漏不合格。
建立目视检查:每加工 1~2 件抽检刃口状态,小批量单件价值高,报废成本远高于刀具成本。
六、不同真空材料刀具选型简表
- 304/316L 不锈钢:超细晶硬质合金,AlTiN/AlCrN,微钝化,2/4 刃,断屑槽
- TA1/TA2 钛合金:超细晶硬质合金,AlTiN,小前角,低切削速度,严控刃口磨损
- 6061 / 无氧铜:超细晶硬质合金,DLC 涂层,大前角、镜面抛光容屑槽,2 刃优先
- PEEK/PTFE:无涂层硬质合金,锋利刃口,大前角,低转速,防止材料熔融糊刀
- 可伐合金:超细晶硬质合金 AlTiN,抗加工硬化,切削负荷大,注意刃口抗崩
七、小批量场景特殊关注点
小批量特点:换料频繁、单件贵、订单不连续,和大批量流水线不一样:
1. 优先通用性强的标准刀具,减少专用非标刀具,降低备货成本;尽量一支刀具可兼容同材质多工序。
2. 刀具刃口一致性要好,换刀后尺寸、表面质量波动小;小批量没有大量试切调整空间。
3. 尽量选用可换刀片式刀具,粗加工消耗刀片,精加工使用整体硬质合金刀具;降低单件刀具成本。
4. 避免选择对切削参数极度敏感的刀具,小批量操作人员每次切削参数有浮动,敏感刀具容易崩刃、产生表面缺陷。
八、禁忌事项
1. 禁止使用磨损、崩口、有积屑瘤刀具加工真空密封面;
2. 不同材质混用同一把刀,造成异种金属污染;
3. 涂层脱落刀具继续使用,硬质颗粒嵌入工件;
4. 选用刃口钝化过大刀具,挤压工件造成表面加工硬化;
5. 加工无氧铜 / 铝用小容屑槽刀具,长切屑划伤精密表面。
